Resilientes Mehrvarianten-Sandsacksystem mit UV-Schutz und Abrufreserve
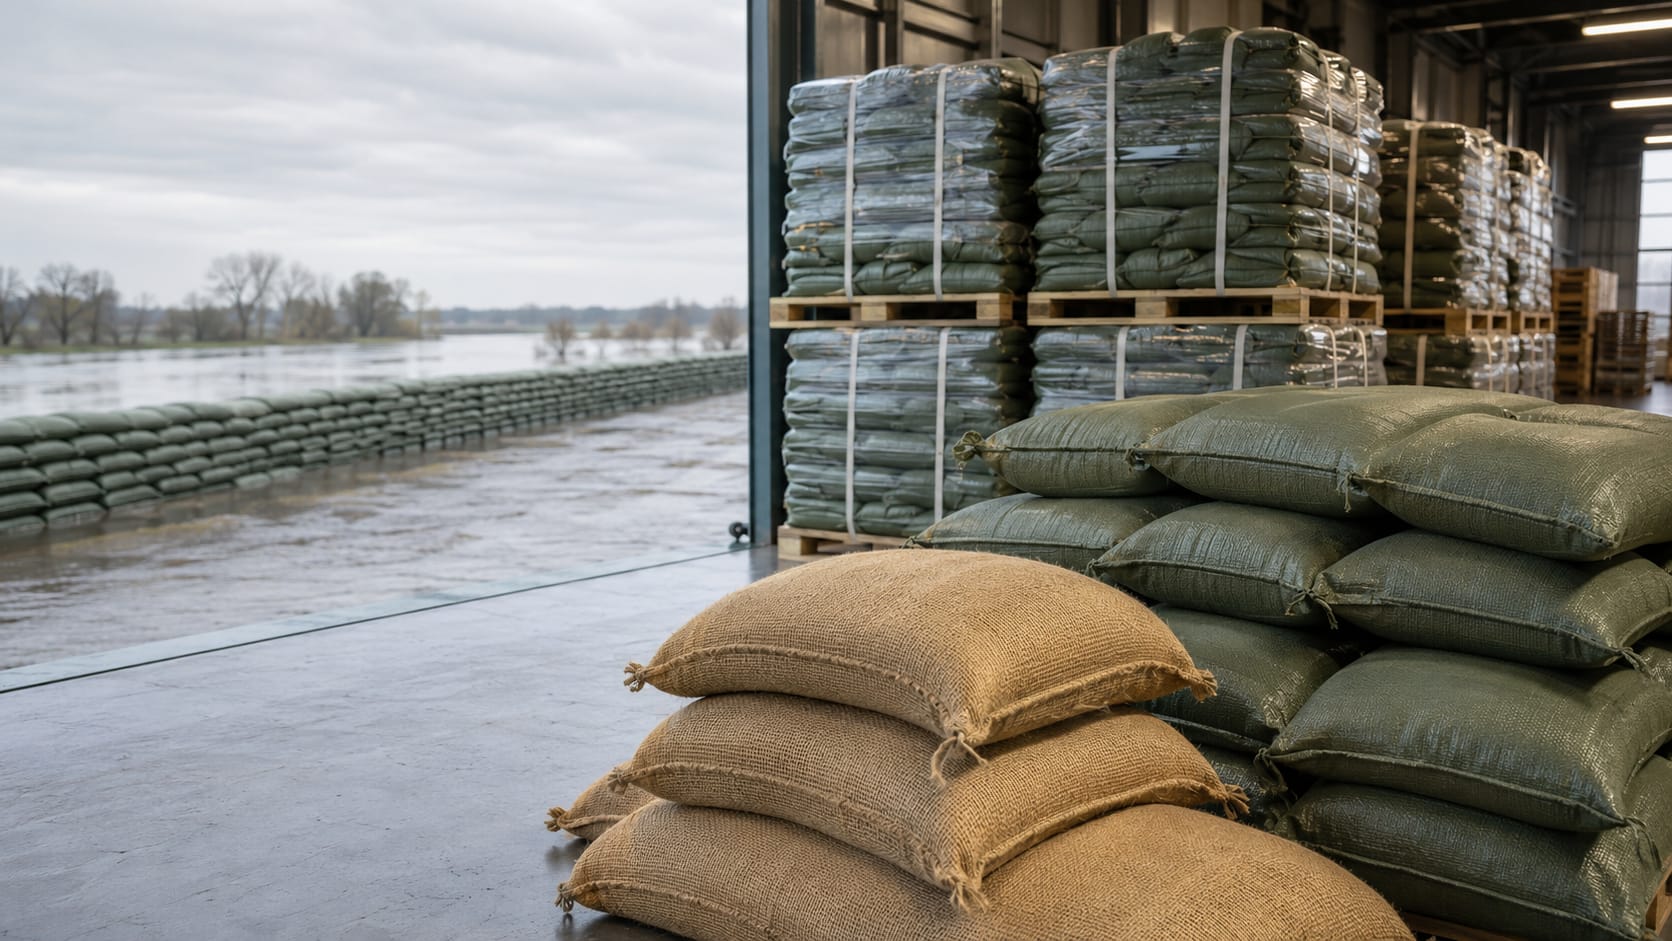
Unternehmensprofil und Fertigungsmodell
Die MaxTexOn GmbH mit Sitz in Passau entwickelt, beschafft und liefert technische Textilprodukte für professionelle und öffentliche Anwender. Die Konfektion erfolgt schwerpunktmäßig bei qualifizierten Partnerbetrieben in Asien. MaxTexOn übernimmt dabei die technische Produktentwicklung und übersetzt funktionale Anforderungen in prüfbare Spezifikationen.
Zum eigenen Leistungsumfang gehören außerdem die Auswahl und Qualifizierung der Lieferanten, Bemusterung und Prüfplanung, Produktions- und Qualitätsüberwachung, Chargenrückverfolgung sowie die Steuerung der Import- und Lieferlogistik. Dadurch bleibt die technische und qualitative Verantwortung trotz internationaler Fertigung klar bei MaxTexOn gebündelt.
Behördliche Referenz
Im Bereich Sandsäcke besteht bereits praktische Liefererfahrung: MaxTexOn hat großvolumig Jutesandsäcke an den Niedersächsischen Landesbetrieb für Wasserwirtschaft, Küsten- und Naturschutz (NLWKN) in Brake geliefert. Die Referenz umfasst damit sowohl die Beschaffung in einem wesentlichen Juteursprungsland als auch die qualitäts- und termingerechte Überführung in einen konkreten behördlichen Hochwasser- und Küstenschutzbedarf.
Fachkompetenz und normative Mitwirkung
Ansprechpartner ist Maximilian Hierl, M.Eng., Geschäftsführer der MaxTexOn GmbH und Qualitätsingenieur mit einschlägiger Erfahrung in behördlichen Textil- und Beschaffungsprojekten. Seine fachlichen Schwerpunkte liegen in der funktionsbezogenen Anforderungsdefinition, Qualitätsplanung, Bemusterung, Lieferantensteuerung und Prüfung komplexer Behördenanforderungen.
MaxTexOn würde sich ausdrücklich an einer künftigen normativen und konzeptionellen Weiterentwicklung beteiligen. Dies gilt insbesondere für Jutesandsäcke, für die bislang kein einheitlicher deutscher oder harmonisierter europäischer Produktstandard besteht. Der Markt orientiert sich derzeit vielfach an historisch gewachsenen indischen Hessian- und Sandsackstandards. Eine moderne, einsatzbezogene Normierung bietet deshalb erhebliches Entwicklungspotenzial.
Die Innovation liegt nicht in einem einzelnen Universalprodukt, sondern in einem modularen Gesamtsystem: drei klar abgegrenzte Sandsackvarianten, funktionsbezogene Leistungsnachweise und ein skalierbares Versorgungskonzept. So erhält jedes Einsatzprofil die technisch und wirtschaftlich passende Lösung.
Bewährte Formate als gemeinsame Basis
Die nachgefragten Größen 400 × 600 mm und 360 × 460 mm sind lieferbar. Ergänzend empfehlen wir das marktübliche Format 300 × 600 mm.
Insbesondere 300 × 600 mm und 400 × 600 mm haben sich bei Feuerwehren, THW und Katastrophenschutz durchgesetzt, weil sie sich rationell befüllen, sicher tragen und lagenweise verbauen lassen.
Drei Varianten für unterschiedliche Einsatzprofile
PP-RESILIENT · robuste Einsatz- und Reservevariante
Diese Variante besteht aus hochfestem Polypropylen-Bändchengewebe und ist für Katastrophenschutz, Übung, Langzeitlagerung und Landesverteidigung vorgesehen. Gewebe, Verschlusskordel und Nähgarn können in abgestimmten gedeckten Farben je nach Kundenwunsch ausgeführt werden. Glanzarme Pigmentierung und matte Bändchen reduzieren sichtbare Reflexionen; messbare Glanz- oder NIR-Anforderungen können bei Bedarf als eigenständige Leistungskriterien qualifiziert werden.
PP-CIRCULAR · recyclingorientierte Variante
Der weitgehend sortenreine Aufbau aus kompatiblen PP-Komponenten und der Verzicht auf nicht erforderliche Beschichtungen oder Einzelbedruckungen verbessern die mechanische Recyclingfähigkeit. Rezyklatanteile können nach Festigkeits-, Alterungs- und Chargenkonstanzprüfung stufenweise freigegeben werden; für sicherheitskritische Anwendungen bleibt Neuware zunächst die Referenz. Ergänzend ist ein Rücknahme- und Recyclingpilot für unbenutzte oder ausgesonderte Bestände denkbar.
JUTE-BIO · biogene Kurzzeiteinsatzvariante
Der Jutesandsack ist für Hochwasser-, Erosionsschutz- und Stellungsbauanwendungen vorgesehen. Flächengewicht, Nahtaufbau, Wasseraufnahme sowie Feuchte- und Fäulnisverhalten werden einsatzbezogen definiert. Maßgeblich ist das Verhalten des fertigen Sandsacks bei Lagerung, Befüllung, Wässerung, Erdkontakt und Rückbau.
UV-Schutz als zu qualifizierende Leistungsklasse
Die marktübliche und bewährte Referenz liegt derzeit bei 144 Stunden beschleunigter Bewitterung und maximal 25 % Verlust der Höchstzugkraft. Technisch weitergehende Lösungen sind durch höherwertige HALS-Systeme, UV-Absorber, Pigmentierung, angepasste Bändchenstärken und Gewebedichten sowie eine qualitätsgesicherte Masterbatch-Einarbeitung grundsätzlich möglich.
Leistungsklassen von beispielsweise 500 oder 1.000 Stunden wurden von MaxTexOn am Serien-Sandsack bislang jedoch nicht belastbar verifiziert. Höherwertige Additivsysteme, zusätzliche Entwicklungszyklen und längere Bewitterungsprüfungen erhöhen die Kosten deutlich, während der Markt Sandsäcke überwiegend als kurzfristig eingesetztes Verbrauchsprodukt des Katastrophenschutzes versteht. Der ganzheitliche Bundeswehransatz aus Langzeitlagerung, Übung, Krisenvorsorge und möglicher längerer Außenexposition erfordert deshalb eine neue, gemeinsam zu entwickelnde Leistungsklasse. Eine Zusicherung kann erst nach Prüfung des konkreten Serienaufbaus anhand gemeinsam festgelegter Prüfbedingungen und Restfestigkeitswerte erfolgen.
Fertigungsmodell und EWR-Realität
Die derzeit qualifizierte und skalierbare Lieferlinie von MaxTexOn basiert auf Partnerbetrieben in Asien. Eine EWR-Fertigung von PP-Sandsäcken ist technisch grundsätzlich denkbar, wird von MaxTexOn aktuell jedoch nicht praktiziert und müsste als separate Lieferroute qualifiziert werden. Gegenüber den etablierten asiatischen Fertigungsstrukturen wären im EWR zumindest kurz- und mittelfristig deutlich geringere sowie langsamer skalierbare Kapazitäten zu erwarten. Eine EWR-Linie sollte daher als ergänzende Resilienzoption und nicht als alleinige Grundlage für kurzfristige Großbedarfe verstanden werden.
Bei Jute ist zusätzlich zwischen Verarbeitung und Rohstoffursprung zu unterscheiden. Zuschnitt, Nähen, Ausrüstung und Verpackung könnten grundsätzlich im EWR erfolgen. Rohjute und Juterohgarn lassen sich dagegen technisch, biologisch und marktseitig nicht vollständig aus dem EWR organisieren, da die wesentlichen Anbau- und Primärverarbeitungsgebiete in Indien, Bangladesch und Myanmar liegen. EWR-Anforderungen sollten daher materialbezogen und nach Wertschöpfungsstufen differenziert werden.
Für Bedarfe bis in den zweistelligen Millionenbereich wird ein dreistufiges Versorgungssystem vorgeschlagen. Im Mittelpunkt steht eine rollierende Bevorratung, weil kurzfristige Einsatzfähigkeit nicht erst mit Beginn einer Neuproduktion entstehen darf. Planbare Serienfertigung und kontrollierte Spitzenlastaktivierung ergänzen den vorhandenen Bestand.
Dreistufiges Liefermodell
Das Versorgungskonzept priorisiert die strategische Abrufreserve. Planbare Serienfertigung und kontrollierte Spitzenlastaktivierung ergänzen den Bestand, können bei plötzlich auftretenden Katastrophen- oder Verteidigungsbedarfen die sofortige physische Verfügbarkeit aber nicht ersetzen. Vorgeschlagen werden folgende Zielkorridore:
Abrufreserve: rollierender Bestand von etwa 100.000 bis 500.000 Stück je freigegebener Hauptvariante; Abrufe bis etwa 100.000 Stück innerhalb von ca. 1 bis 5 Arbeitstagen.
Serienfertigung: etwa 100.000 bis 5 Mio. Stück innerhalb von ca. 2 bis 8 Wochen Produktionszeit exkl. Versand.
Spitzenlast: etwa 5 bis 10 Mio. Stück innerhalb von ca. 8 bis 12 Wochen Produktionszeit exkl. Versand mit abgestimmten Teillieferungen; darüber hinaus rollierende, standortübergreifende Lieferplanung.
Forecast, reservierte Rohmaterialien, Chargenprüfungen und zusätzliche qualifizierte Linien reduzieren das Ausfallrisiko. Die Bevorratung sollte als primäre Säule vertraglich vereinbart, finanziert und regelmäßig rotiert werden. Produktionskapazitäten – insbesondere mögliche EWR-Kapazitäten – dienen der Wiederauffüllung und Verstärkung, ersetzen aber keine einsatzbereite Reserve.
Verpackung und Palettierung
PP-Sandsäcke werden üblicherweise zu 100 Stück je Pappschachtel oder Beutel verpackt und auf EPAL palettisiert.
Bei kleineren Jutesandsäcken sind 1.000 Stück je Ballen üblich; vier Ballen werden auf einer EPAL gestapelt und verzurrt.
Großformate von etwa 400 × 2.000 mm erfordern kleinere Einheiten, beispielsweise 25 Stück je Bündel oder Ballen welche dann ebenfalls auf auf EPAL palettisiert.
Verbindliche Angaben zu Kollogewichten, Abmessungen, Stapelhöhen und Palettenbelegungen können erst verlässlich nach Festlegung der Materialausführung anhand realer Packversuche bestimmt werden.
Kennzeichnung
Etiketten sollten lediglich auf die kleinste VPE angebracht werden und sollten Stückzahl, Abmessung, Nettogewicht, Variante, Charge, Herstellungsdatum und Produktionsursprung ausweisen. Ferner können sie um DataMatrix- oder QR-Codes ergänzt werden.
Eine Einzelkennzeichnung sollte entfallen, da gesetzliche Pflichten und die Rückverfolgbarkeit der geschlossenen VPE gewahrt bleiben.
Die Weiterentwicklung sollte von den tatsächlichen Nutzungsszenarien der Bundeswehr ausgehen. Bestehende Konstruktionen bilden lediglich den Ausgangspunkt; Ziel sind eigenständige, messbare Leistungsklassen für Einsatz, Lagerung, Wiederverwendung und Versorgung.
Einsatzprofile und Prioritäten
Zunächst sollten Füllgewicht, vorgesehene Nutzungsdauer, Lagerbedingungen und Außen Bewitterung verbindlich beschrieben werden. Hinzu kommen die erwartete mechanische Beanspruchung, Wiederverwendung, Rückbau sowie der vorgesehene Entsorgungs- oder Verwertungsweg. Auf dieser Grundlage können die Varianten den Einsatzfeldern zugeordnet werden.
Messbare Produktanforderungen
Benötigt werden Mindestwerte für Gewebe-, Naht-, Durchstoß-, Fall- und Verschlussleistung sowie zulässige Maß- und Gewichtsabweichungen. Für Tarnung und Reflexionsschutz sind verbindliche Farbvorgaben und – sofern erforderlich – messbare Grenzwerte für Glanz und NIR-Reflexion festzulegen.
Bei Jute sollten Wasseraufnahme, Feuchte- und Fäulnisverhalten sowie die Umweltverträglichkeit des fertig ausgerüsteten Sandsacks funktionsbezogen bewertet werden.
UV-Leistung gemeinsam qualifizieren
Für weitergehende UV-Klassen müssen Prüfmethode, Prüfdauer, Probenkonditionierung und die nach der Bewitterung einzuhaltende Restfestigkeit gemeinsam festgelegt werden. Eine Rezepturvorgabe allein ersetzt keinen Leistungsnachweis. Deshalb sollten neue Leistungsklassen zunächst über Entwicklungsbemusterung, Prüfung und Kostenvergleich bewertet werden.
Versorgung und EWR-Vorgaben
Für eine belastbare Versorgung sollte eine ausreichend dimensionierte, rollierende Abrufreserve gegenüber einer reinen Produktionszusage priorisiert werden. Benötigt werden ein belastbarer Forecast, definierte Mindestabrufe und Lieferorte, ein Notfallverfahren sowie klare Regelungen zu Eigentum, Finanzierung, Prüfung und Rotation der Bestände. Gleichzeitig ist - für den Fall, dass auf einer EWR Fertigung bestanden wird - festzulegen, ob qualifizierte globale Linien für die Wiederauffüllung und für Spitzenbedarfe zulässig sind.
Ferner sollten EWR-Forderungen materialbezogen und nach Wertschöpfungsstufen formuliert werden. Eine PP-Fertigung im EWR ist grundsätzlich denkbar. Da die kurzfristig verfügbaren und skalierbaren Kapazitäten im EWR deutlich unter den etablierten asiatischen Strukturen liegen dürften, kann eine EWR-Fertigung die strategische Bevorratung nicht ersetzen. Bei Jute kann eine Verarbeitung im EWR erwogen werden; ein EWR-Ursprung von Rohfaser und Rohgarn ist dagegen nicht realistisch darstellbar.